产品中心
砂型 / 金属 / 陶瓷 3D 打印全系列装备与耗材
索利得按成型材料把粘结剂喷射(Binder Jetting / 3DP)设备分成三条产品线:砂型(PCM 系列四款机型,成型缸 430 mm 至 2500 mm)、金属(S200 入门级金属 3D 打印机)、碳化硅陶瓷(PCM450 碳化硅陶瓷 3D 打印机)。三条线共用同一套喷墨铺粉工艺和自主耗材体系,可按你要做的对象分别选型:做铸件看砂型线,做可直接使用的金属零件看金属线,做耐高温耐磨的碳化硅件看陶瓷线。
01 砂型 3D 打印
砂型 3D 打印设备 · PCM 系列
面向铸造行业的砂型、砂芯直接打印。省掉木模与模具,从三维图纸到可浇注的砂型最快当天出件,最适合新品开发、小批量多品种和复杂内腔流道的铸件。
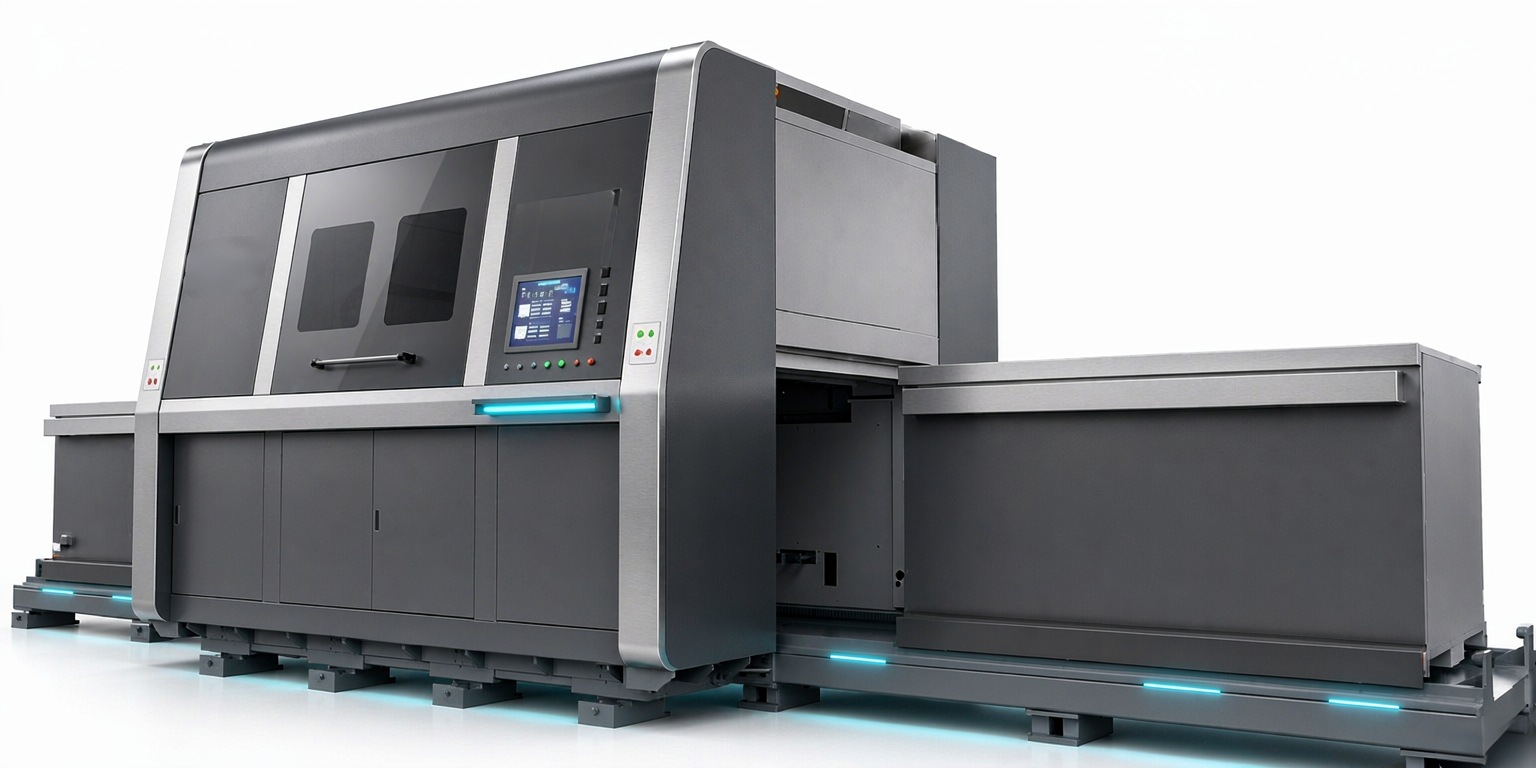
| 技术参数 | PCM450 | PCM1200 | PCM1800 | PCM2500 |
|---|---|---|---|---|
| 最大打印尺寸 (mm) | 430×375×300 | 1200×1000×600/800 | 1800×1000×800/1000 | 2500×1500×1000 |
| 标配喷头数量 (个) | 1 | 4 | 4 / 8 | 12 |
| 打印速度 (秒/层) | 20–30 | 16 | 18 | 20 |
| 成型效率 (L/h) | 9.6 | 120 | 150 | 270 |
| 砂型尺寸精度 (mm) | ±0.25 | ±0.3 | ±0.3 | ±0.35 |
| 分层厚度 (mm) | 0.2 – 0.5 | |||
| 打印分辨率 (dpi) | 300×400 或 400×400 | |||
| 抗拉强度 | 0.8–2 MPa,最高可达 2.5 MPa(与材料有关) | |||
| 发气量 (850℃) | 呋喃粘结剂 ≤18 ml/g;无机粘结剂 ≤14 ml/g | |||
| 型砂材料 | 硅砂、陶瓷砂、合成砂、CB 砂等 | |||
| 粘结剂材料 | SLD-1(呋喃) | |||
PCM450——教育、科研精品机型:性能稳定,支持自动运行、无需专人全程值守;多材料可打印;智能、远程功能一应俱全。
砂型线怎么选、运行成本怎么算,可参考技术文库:砂型3D打印机怎么选、运行成本逐项拆解。
02 金属 3D 打印金属 3D 打印机 · S200
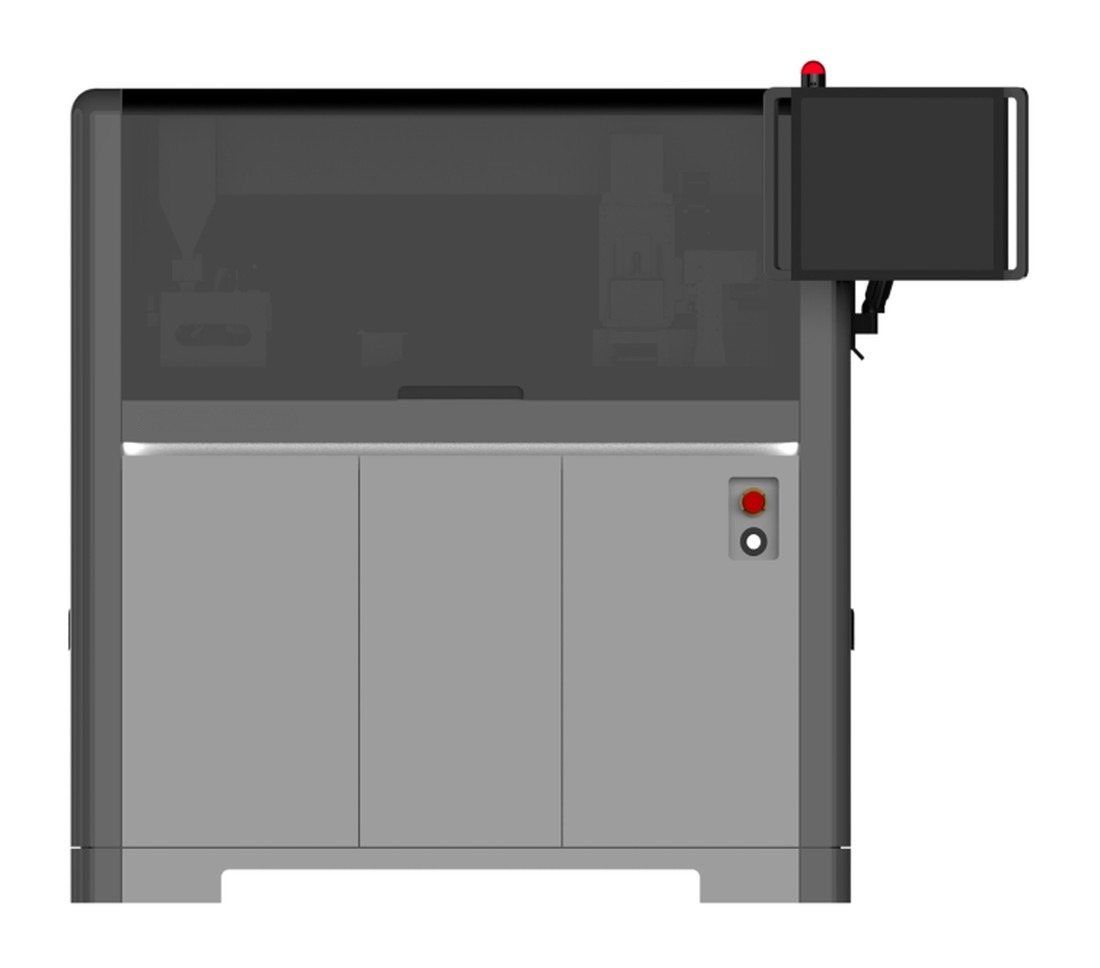
S200 是索利得面向入门级金属粘结剂喷射场景的 3D 打印机。整机体积小巧,220–240 V 单相电源即可运行,不需要工业三相电与厂房改造,实验室、高校实训室和小型工坊都能直接部署。设备搭载稳定的开放材料平台,兼容金属、陶瓷及难熔合金粉末,可灵活切换 1–3 L 成型仓,覆盖高校科研、小批量生产、贵金属件开发等需求。
主要优势
| 三款成型仓可选 | 1–3 L 成型仓灵活切换,小件批量试制与大件一次成型共用一台设备,不必为不同零件另购机型 |
| 可打印材料种类多元 | 金属、非金属、陶瓷、难熔合金等粉末均可使用,同一平台跨越多个材料体系 |
| 粉末特性包容度高 | 可用包含气雾化、水雾化等常规 MIM 行业用粉,粉末采购不受单一供应商限制 |
| 表面光洁、可抛光 | 成型件表面粗糙度较低,后续可抛光至高度镜面(以不锈钢为例),减少打磨工时 |
设备参数
| 技术 | |
| 喷头模块 | 压电打印头(1,024 个喷嘴) |
| 打印方向 | 双向 |
| 性能 | |
| 最大打印效率 | 450 cc/hr |
| 层厚 | 30 – 100 μm |
| 打印头分辨率 | 400 dpi |
| 打印分辨率 | 400 – 1200 dpi |
| 尺寸一致性(Range 总极差) | 1.01 – 1.28 |
| 尺寸一致性(STD 标准差) | 0.29 – 0.33 |
| 设备尺寸 | |
| 外形尺寸 W×D×H | 1,440 × 760 × 1,560 mm |
| 打印尺寸 | |
| 成型仓容积 / 成型尺寸 | 3 L(200 × 200 × 75 mm),可选 1–3 L 成型仓 |
| 电气 | |
| 电源要求 | 220 – 240 V,50 Hz,单相(1P) |
注:表中参数为 S200 标准配置,成型仓规格、粉末与粘结剂体系可按零件材质与批量另行配置,具体以合同技术协议为准。
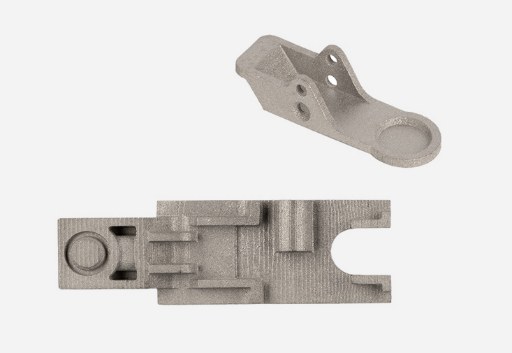
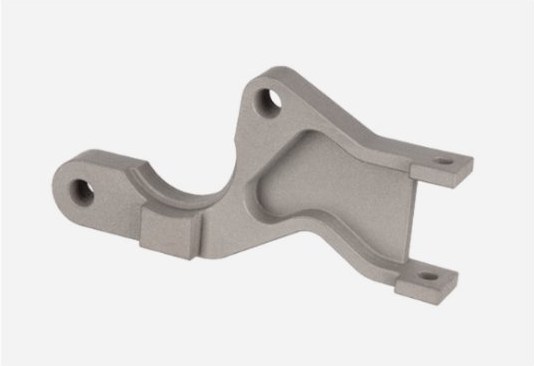
典型应用件:S200 打过的金属零件
下面这些零件来自金属粘结剂喷射工艺的实际应用方向,覆盖医疗器械、热管理、消费电子、流体连接与汽车传动五类结构。它们的共同点是:结构复杂或内腔无法机加工、单件价值高、批量不足以摊薄模具成本——正是 3DP 的适配区间。
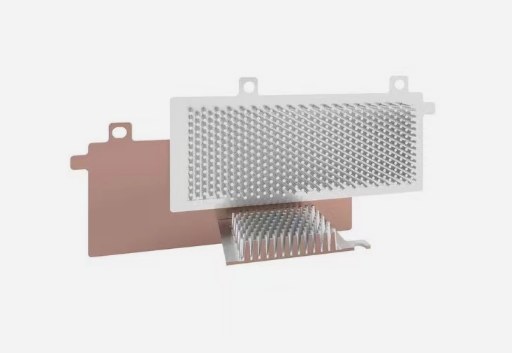
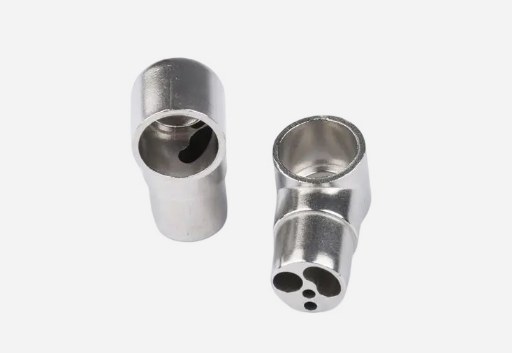
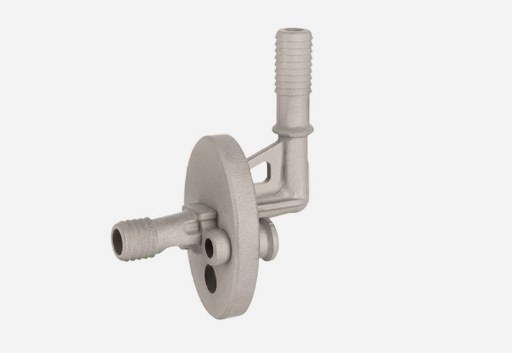
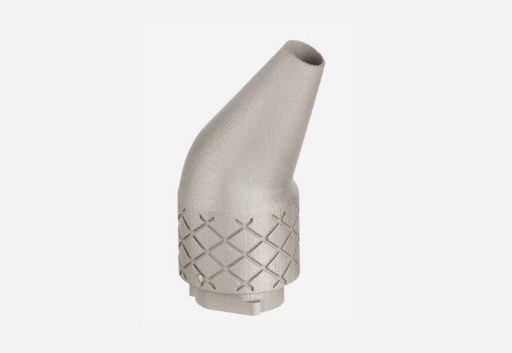
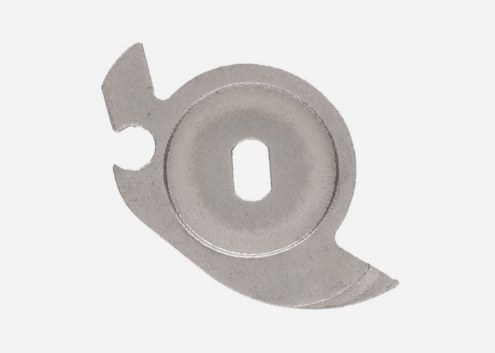
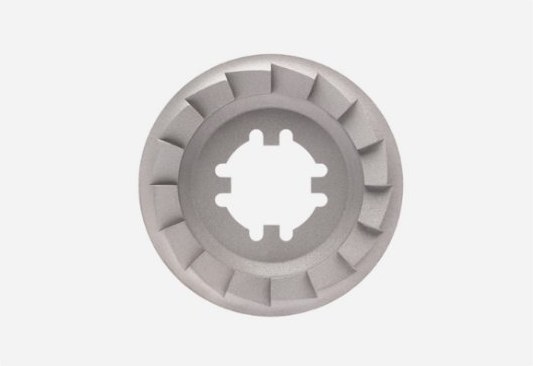
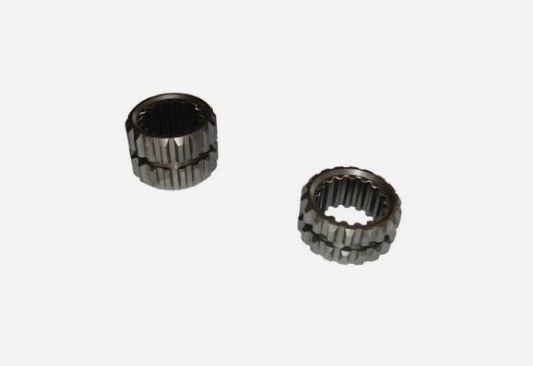
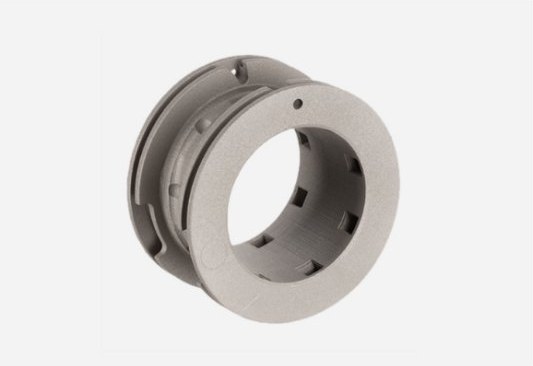
想弄清金属粘结剂喷射与 SLM 激光打印、精密铸造之间怎么分工,可以看这篇:金属粘结剂喷射3D打印是什么?和 SLM 激光打印怎么分工。
03 碳化硅 3D 打印碳化硅陶瓷 3D 打印机 · PCM450
碳化硅的硬度仅次于金刚石,耐磨、耐高温、耐腐蚀,却极难加工——传统做法只能先做出简单坯体,再用金刚石磨具一点点磨出型面,材料去除量大、周期长,能做的形状严重受限。PCM450 换了个方向:把碳化硅粉铺成粉床,喷头按当前层截面选择性喷粘结剂,逐层粘出素坯,再经固化、脱脂与烧结(反应烧结渗硅或固相烧结)得到陶瓷件。成型尺寸 430×375×300 mm,正好对得上碳化硅件”形状复杂、尺寸不小、批量不大”这三个特点——不用开模,改结构只改图纸。
| 成型有效尺寸 (mm) | 430(L)×375(W)×300(H) |
| 打印分辨率 (dpi) | 300×400 或 400×400 |
| 打印速度 (s/层) | 20 – 30 |
| 打印效率 (L/h) | 9.6 |
| 打印精度 (mm) | ±0.25 |
| 打印层厚 (mm) | 0.1 – 0.3 |
| 成型材料 | 碳化硅粉体(粗细级配),兼容其它结构陶瓷粉体 |
| 粘结剂体系 | 酚醛等有机体系 / 无机体系(按工艺选型) |
碳化硅件采用 0.1 – 0.3 mm 薄层铺粉,供粉量按粉体粒径级配设定;粉床由智能负压系统控制粉尘外溢,打印过程无需专人值守。素坯尺寸要按烧结收缩预留余量,收缩系数取决于粉体级配与烧结制度,每批新料建议先打标准试条标定,再上批量件。
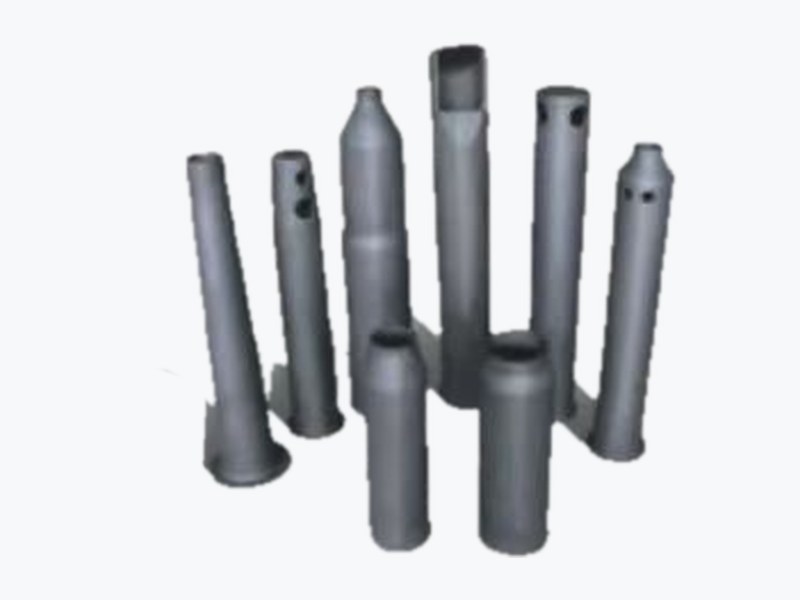
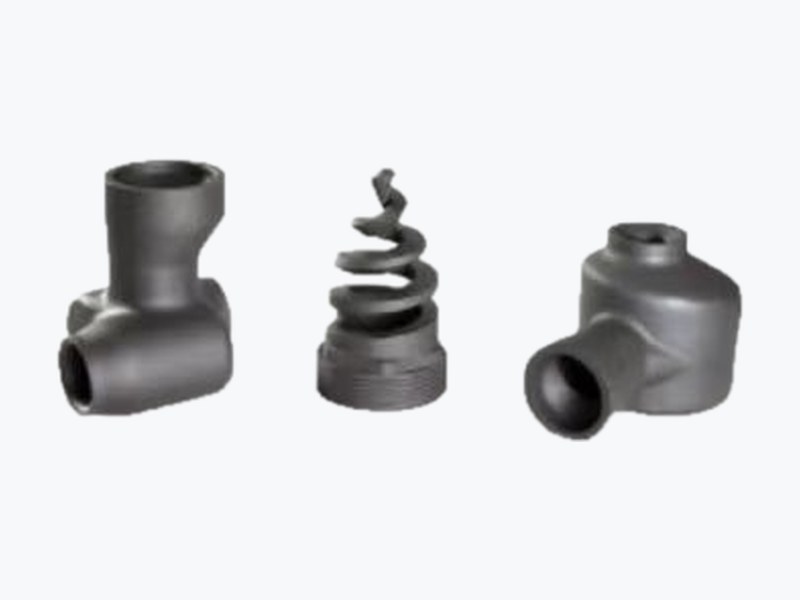
典型应用件:碳化硅零件
下面这些件是碳化硅线常对接的件型,覆盖燃烧、脱硫、换热、半导体高温工序、光伏与粉体煅烧几类工况。半导体这一组是晶舟、悬臂桨和蚀刻载盘,都是炉内与腔体内的承载件——要反复升降温、还不能污染晶圆,碳化硅抗热震、尺寸稳定,长期高温下也不像石英那样析晶掉屑。共同点是形状复杂、单批数量不大、开模不划算——干压要开模具,注凝还要脱模斜度与石膏模,3DP 直接从三维模型成型,改结构不用动模具,多品种小批量时单件成本摊得更开。
耐高温、抗热震
耐磨损、耐酸碱
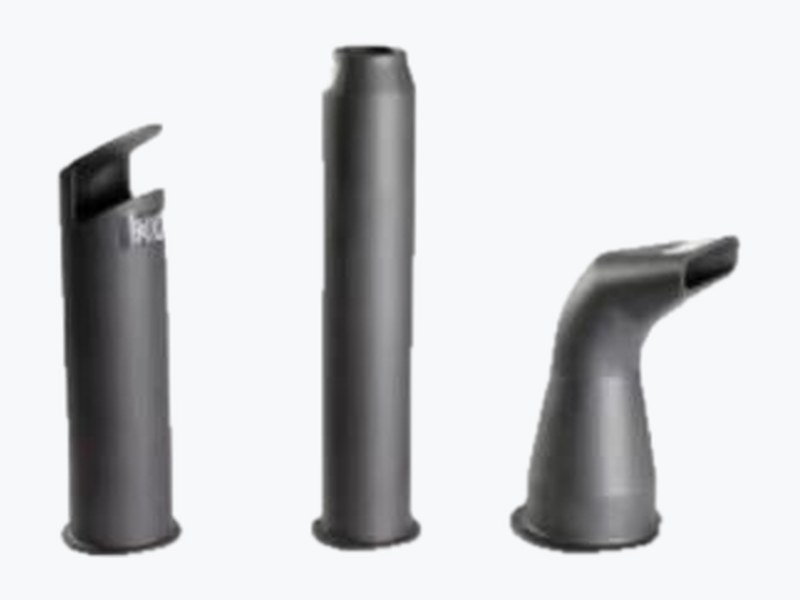
抗粉料冲刷
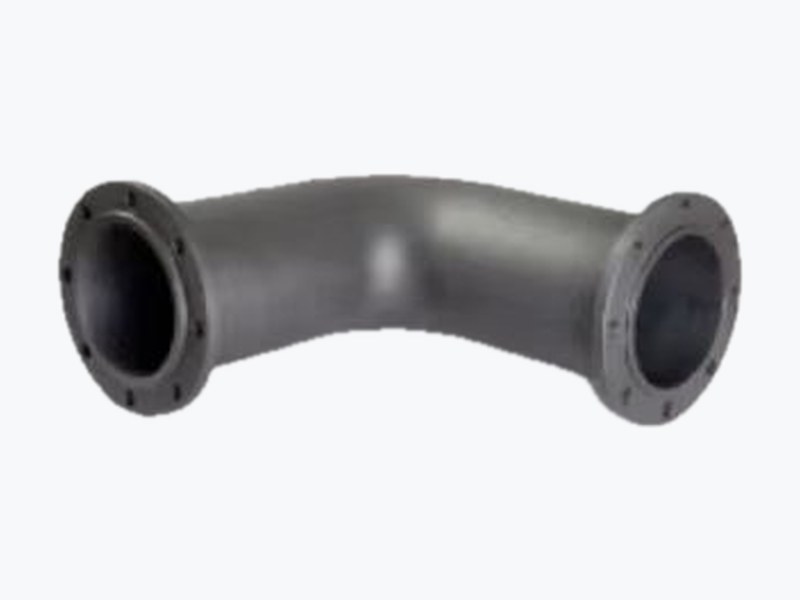
内壁光滑、阻力低
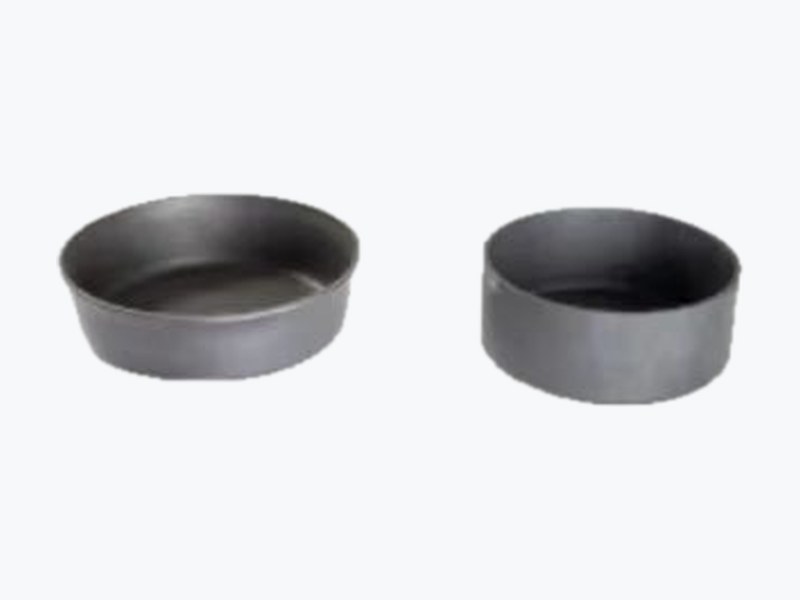
抗侵蚀、不落渣
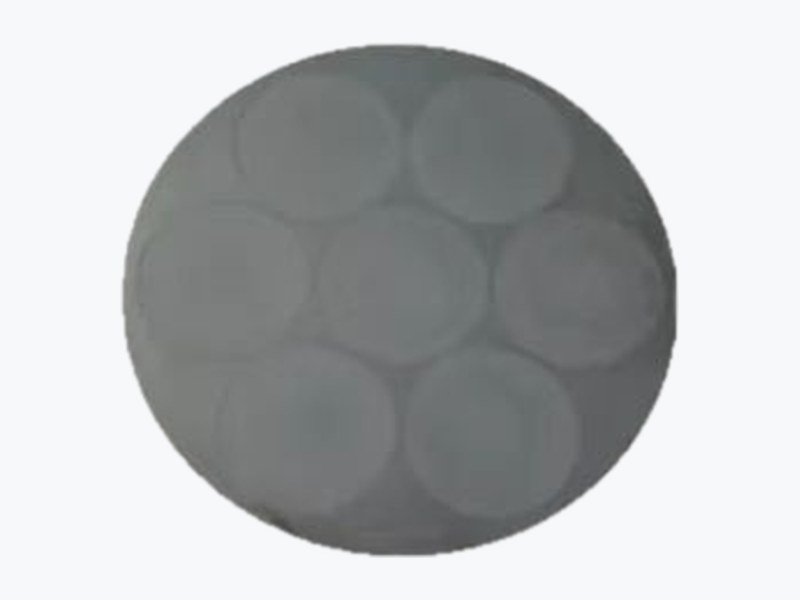
多工位一次成型
薄壁长管、高导热
一次成型、不变形
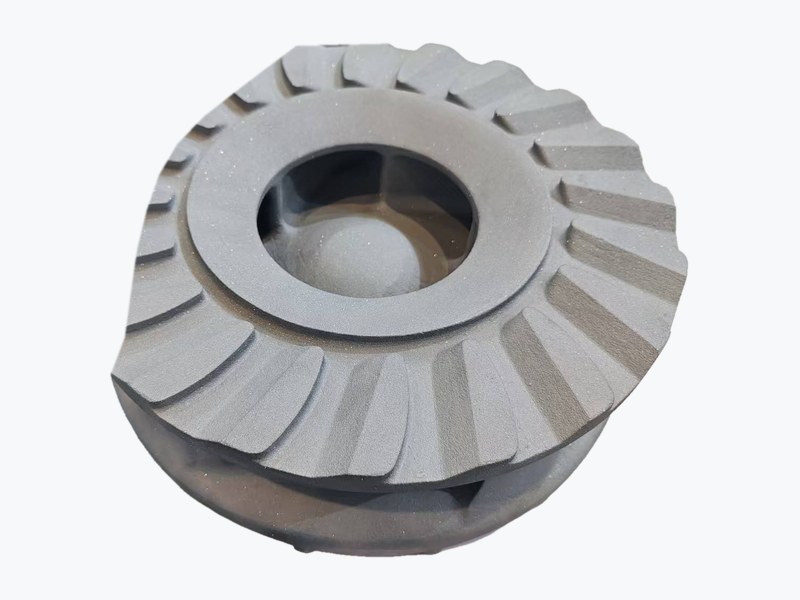
整体成形、动平衡好
免开模、小批量
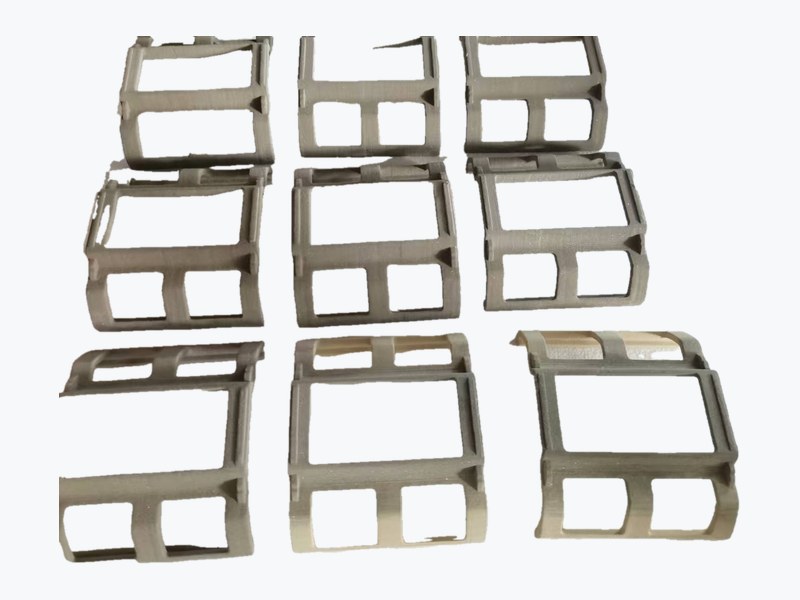
框体一次成型、一版九件
需要说明:打印出来的是素坯,还要经过固化、脱脂、烧结(反应烧结或液相烧结)才具备碳化硅的强度与耐蚀性。素坯尺寸要按烧结收缩预留余量,收缩系数取决于粉体粒度级配与烧结制度,每批料建议先打标准试条标定。烧结后的磨削、抛光与检测流程,见陶瓷件后加工与检测。
打印只是第一步。从粉体与粘结剂选择、脱脂到烧结致密化,可参考技术文库的碳化硅粘结剂喷射完整工艺流程、粉末与粘结剂怎么选和陶瓷件后加工与检测。
3D 打印材料
- 3D打印用砂:规格 70/140 目、100/200 目;流动性好、酸耗值低、角形系数好、二氧化硅含量高、粒度均匀、耐高温且高温下低膨胀率
- SLD-1(呋喃)粘结剂:液体流动性好、气味小、不堵塞喷头、稳定性高;强度高、发气量低、尺寸精度好
- SLD-2(无机)粘结剂:加入量低、挥发性气味低、有害物质排放低、环保绿色(易吸潮,需加热强化)
- SLD-3(环保)粘结剂:固化速度更快、砂型强度高;易清洗、腐蚀性低、不易吸潮;用量少、相对环保、易保存
- 3D打印清洗剂:润湿效果好,对粘结剂溶解效率高;腐蚀性低,对喷头影响小;气味少、清洁效果好;用量少、成本低
- 其他材料:陶瓷粉、金属粉、高分子材料、复合材料